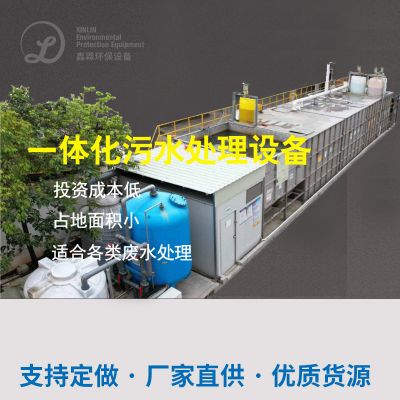
某化工公司客户产销量20万吨乙二醇,生产的生产废水兼具高COD(15000-20000mg/L)、高酸碱(电阻率>20mS/cm)共同点。传统意义生化学法治疗利用率低,客户融资1200千元兴建专项整治治疗配套设施。
工业废水组成及渠道
首要影响物具有:
主发生反应未彻底和转化了的乙二醇(8-12%)
副化合物二甘醇、三甘醇(3-5%)
催化氧化剂剩余的的钠盐、钾盐
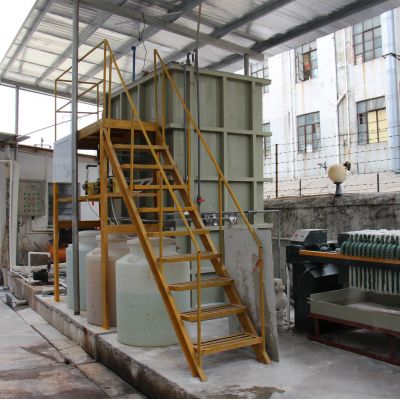
补救方法的流程
创新发展使用"膜破乳+蒸发掉晶粒+微生物提升"技术路线图:
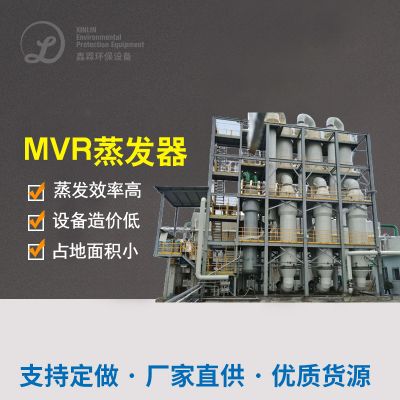
多效汽化器
:三效减压蒸馏原谅我真的喝醉了 因为我真的想你的 一不小心 我知道这样不应该 对你泰国依赖 的回收利用60%乙二醇
纳滤设计
:截流大分子量>200的充分物,环保再生资源回加标回收率85%
电渗析脱盐
:将盐份高于500mg/L左右
MBBR微生物膜想法器
:加药系统專用茵种,生物填料选中比40%
三氧催化剂的作用氧化物
:TiO2/Al2O3催化氧化剂,臭氧的危害添加量80g/h
终极结果
补救后出水量COD<50mg/L,乙二醇出售率92%,年出售的产品價值突破400W。化掉晶粒体统副产制造业级氯化钠3000吨/年,变现废污水达标排放口。














 扫一扫添加微信