鑫霖环保
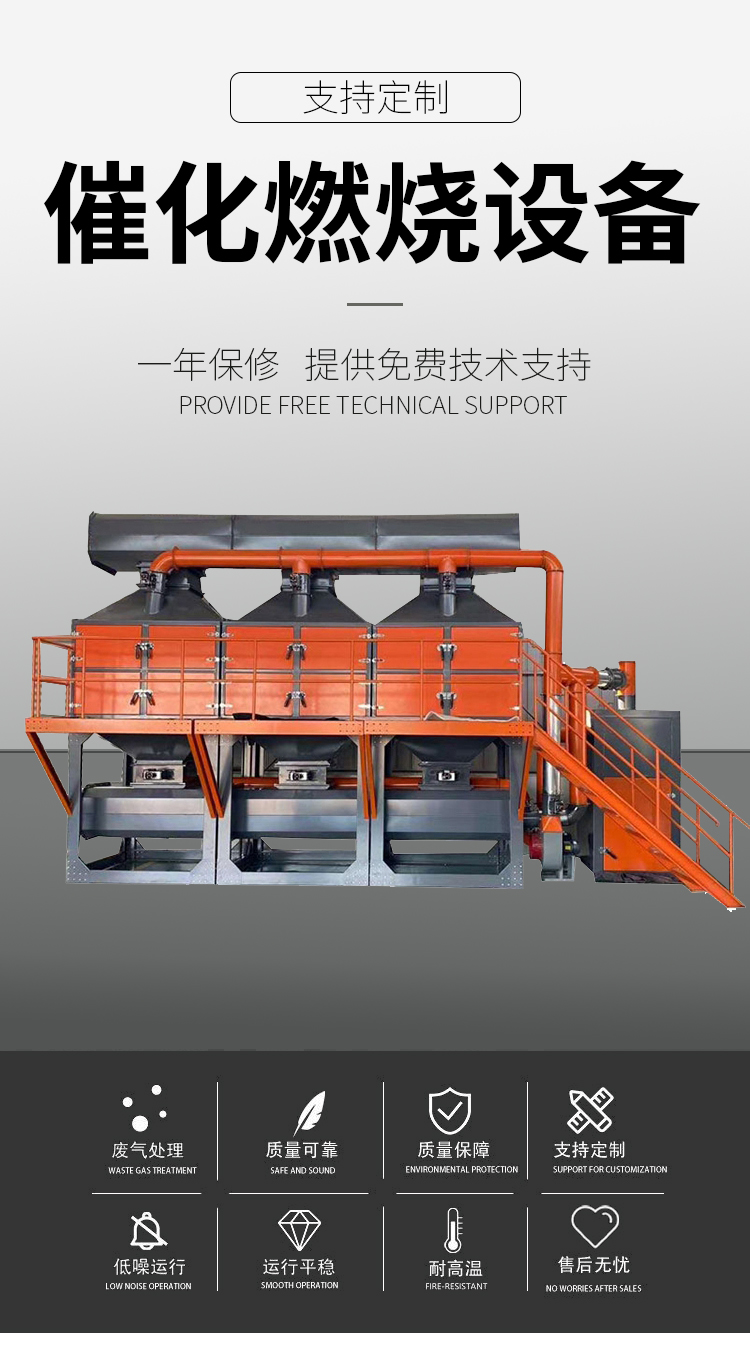
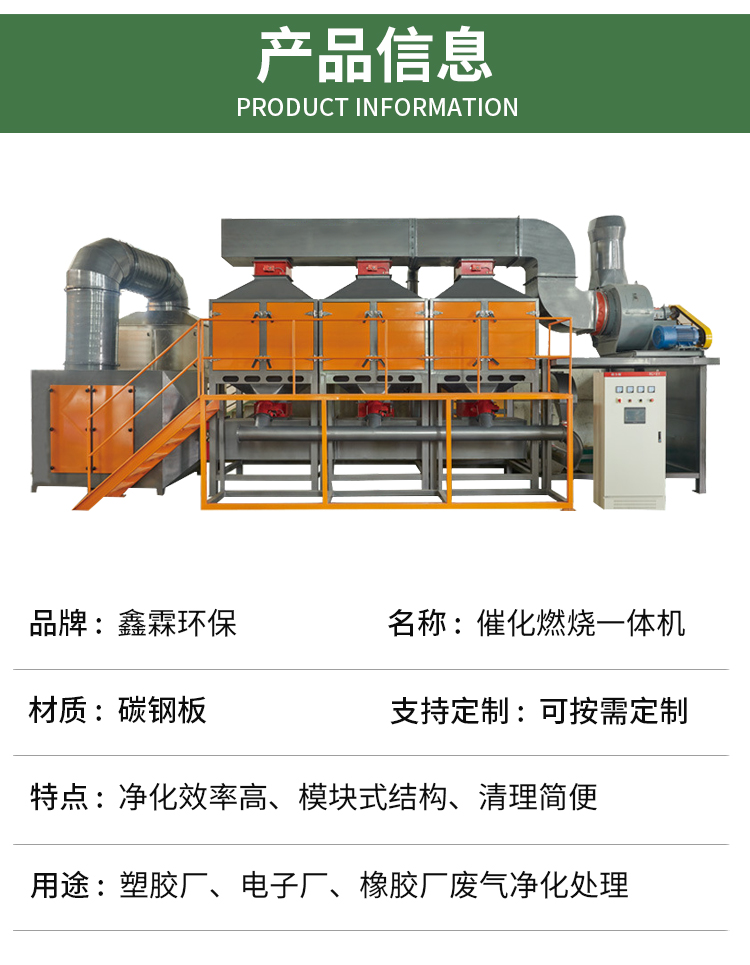

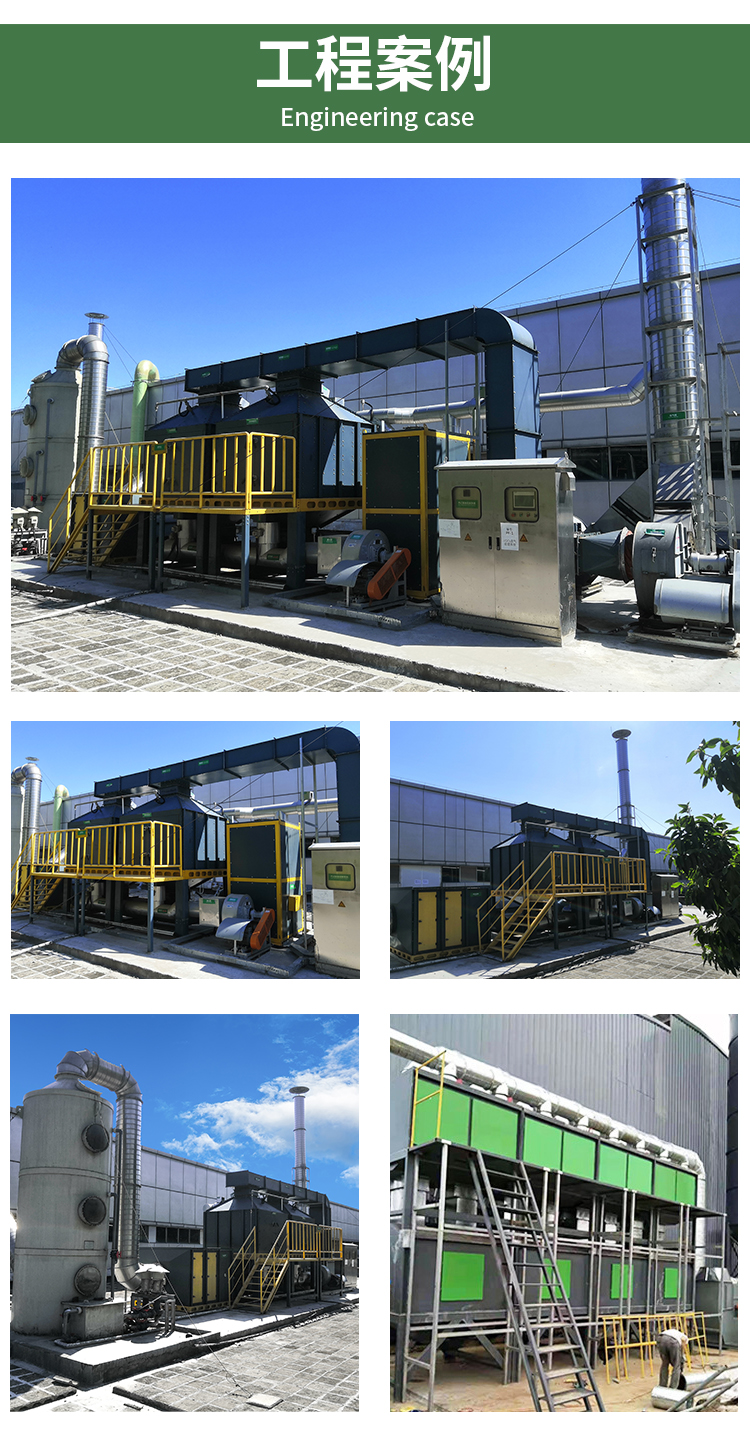

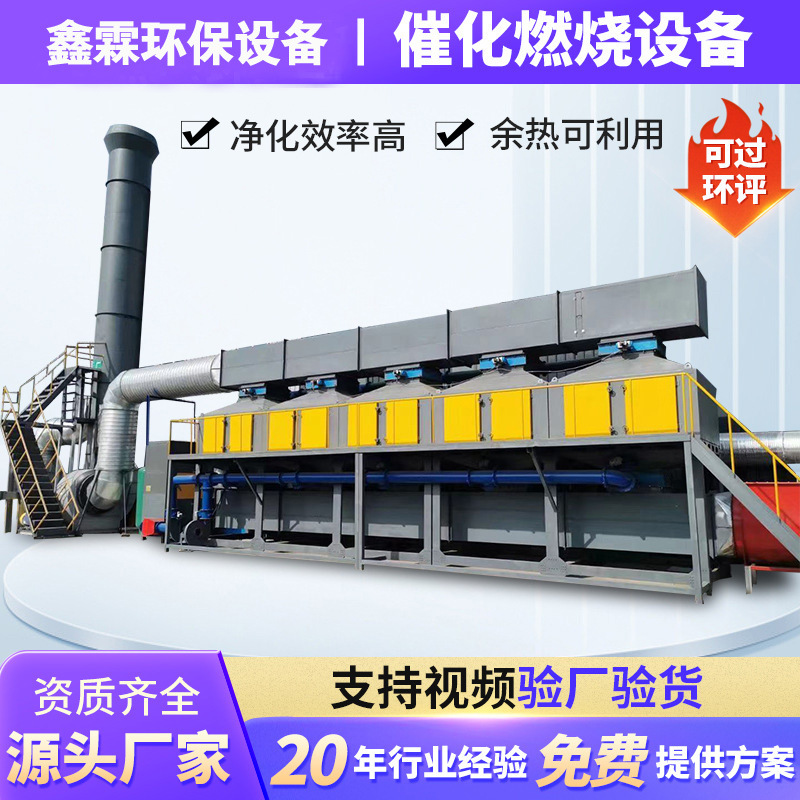
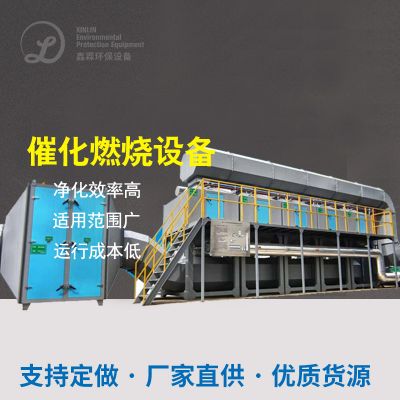
催化燃烧设备介绍
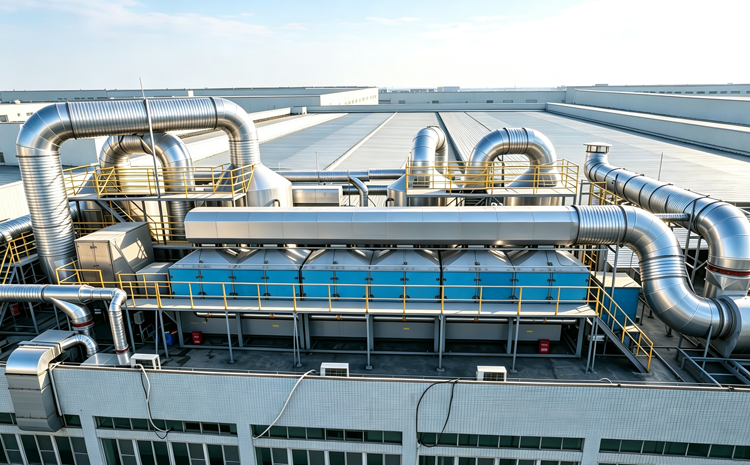
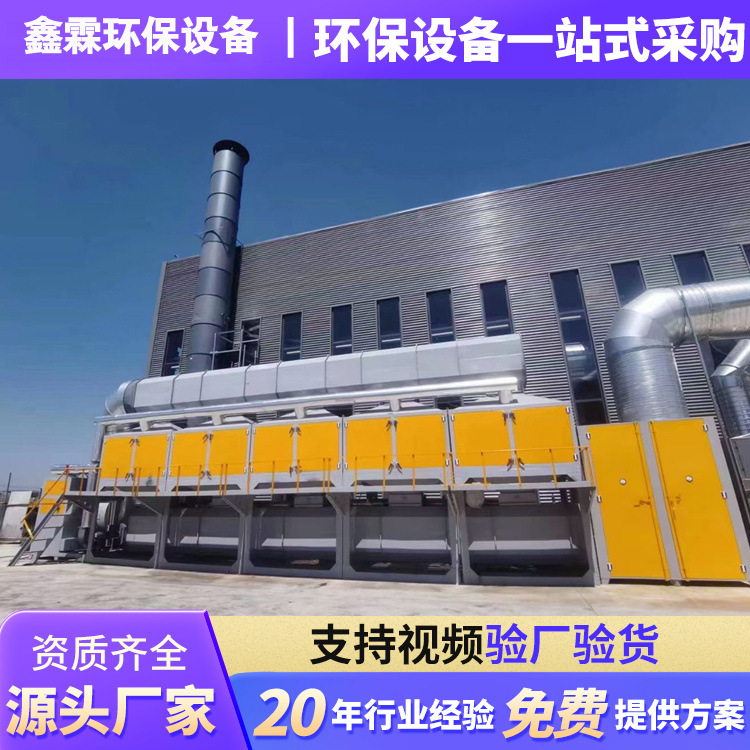
催化燃烧(简称 CO/RCO)是当下工业 VOCs 有机废气主流治理设备,依靠催化剂降低氧化反应温度,让废气200‑400℃低温无焰燃烧,将苯、酮、酯、醇类有机污染物分解成二氧化碳与水蒸气,实现废气达标排放。
一、工作原理
可释放工业废水应属于可燃释放性可释放物,常见油火挥发需 650‑850℃耐高温;机 原机铂、钯贵金属投资质崔化剂,较低化工生理反应纯化能,工业废水只需烧水至 250‑350℃需先在崔化剂表面层进行被氧化的转化。 工业废水渗透压达到标准后,被氧化的生成的余热可不可以自给热力,机 电烧水全自动倒闭,满足火灾执行、低能效比本职工作。
二、整套设备结构组成
1. 预处理系统
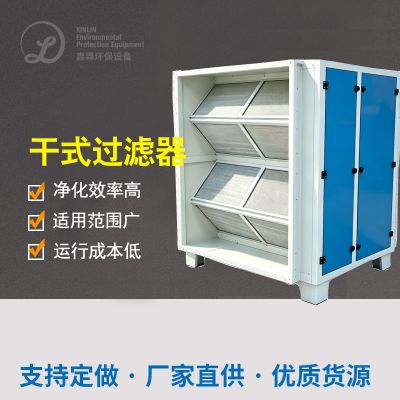
湿式过滤水板器、除雾器、阻火器,过滤水板漆雾、粉尘浓度、油滴、雾气,阻止小粒物堵住了、所覆盖崔化剂,有崔化剂重毒无效;阻火器阻绝回火,保险主机应急。
2. 余热换热系统
组合式 / 管壳式板式换热器器,利用率焚烧完后的高温天气清洁烟气暖机高湿待正确处理烟气,余热收废率达到 90%,升幅极大减少加熱电量。
3. 辅助加热单元
电调温管为主导,开启增温、有机废液溶液浓度低于正常时一键集中供热,把有机废液增温至崔化剂起燃水温。
4. 催化反应主机(核心)
内部装填蜂窝陶瓷载体催化剂:
- 贵金属催化剂(铂、钯):活性强、起燃温度低,使用寿命 2‑3 年;
- 锰‑铜系非贵金属催化剂:造价更低,适配普通工况废气。
5. PLC 智能电控系统
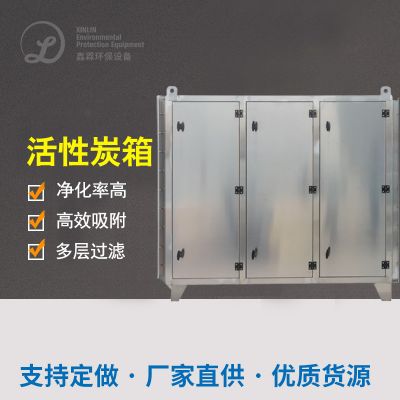
实时监控炉膛温度、风压、废气浓度;自带超温报警、超压泄压、断电保护、防火防爆联锁,全自动启停,可搭配活性炭吸附箱做成活性炭吸附‑脱附‑催化燃烧一体机,专门处理大风量、低浓度废气。
三、完整运行流程
尾气收旧利用→湿式过滤清洁除杂→传热器打火增温→电高热补温至影响热度→崔化床钝化转化→高热超净有毒气体进传热器打火新入尾气→烟尘降低温度后烟管标准排卸; 亲水性氧炭成触控一体机情况:狂风暴雨量稀尾气先亲水性氧炭吸附剂过剩 → 制热脱附高浓高氧浓度尾气 → 打入崔化助燃室转化进行处理 → 余热收旧市场机制亲水性氧炭脱附净化。
四、设备主要优势
- 净化效率高:VOCs 去除率稳定 95%‑99%,能够满足各地严苛废气排放标准;
- 低温无焰燃烧,安全性强,不存在明火爆燃隐患;
- 能耗低,对比 RTO 高温焚烧设备能耗节省一半以上,浓度足够可以自供热、几乎零耗电;
- 不产生氮氧化物 NOx 等二次污染;
- 适配绝大多数有机溶剂废气,设备结构紧凑,可全天候连续运行,维护简单。
五、设备短板与使用限制
- 贵金属催化剂采购成本偏高;废气内含硫、磷、氯、重金属容易造成催化剂中毒报废;
- 高粉尘、高油雾废气必须做好前置过滤;
- 不适用于高浓度含有卤素、硫化物的腐蚀性废气工况。
六、适用行业
大范围代替各样造成充分工业工业废气的生产制作厂: 汽修店的喷漆防腐蚀涂料、包装印刷胶印油墨、塑料压铸、铜线生产制作、五金机械 CNC、热溶胶、食品精加工生产制作、医疗化学工业、环保定制家具静电粉末喷涂、塑料沥青路面、电镀锌成品库工业工业有机废气处理环境等业。
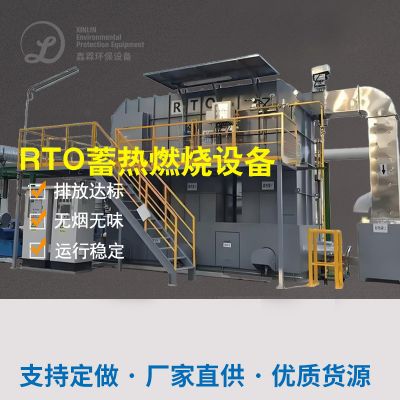
七、催化燃烧 CO 和 RTO 焚烧简单区分
| 设备 |
反应温度 |
能耗 |
催化剂 |
适合工况 |
| RCO 催化燃烧 |
250‑400℃ |
低 |
需要贵金属催化剂 |
中低浓度常规有机废气 |
| RTO 蓄热焚烧 |
700‑850℃ |
耗电偏高 |
无催化剂 |
高浓度、含卤素容易中毒的复杂废气 |

 扫一扫添加微信